Lean Manufacturing en el Quirófano: Eficiencia que Salva Vidas
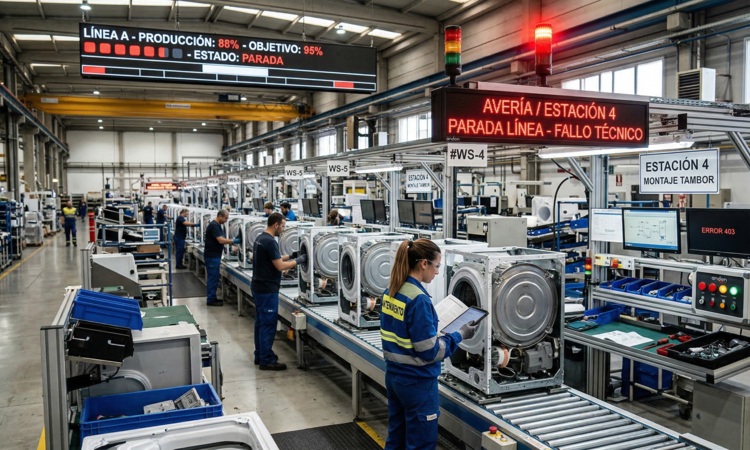
Siempre que pensamos en Lean Manufacturing, nos imaginamos una línea de montaje con operarios, optimizando tiempos de ciclo, reduciendo esperas y demás.
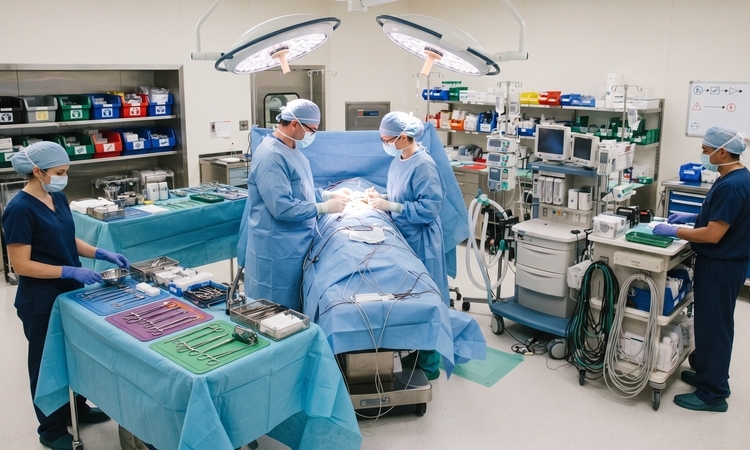
Rara vez nos imaginamos un quirófano con un equipo de cirujanos y un paciente esperando a ser operado en una camilla.
Sin embargo, tienen muchas más similitudes de las a priori pensamos. Ambos son entornos de alta complejidad donde convergen recursos críticos, restricciones de tiempo estrictas, flujos físicos y la necesidad absoluta de eliminar el error humano.
Aplicar la filosofía Lean en el ámbito clínico no busca "industrializar" la medicina de forma fría, sino eliminar la fricción operativa, optimizar el uso de los recursos altamente especializados y liberar tiempo para que el personal sanitario se centre en lo que aporta valor en este sector: el acto médico y el cuidado del paciente.
Aquí se muestran algunos símiles que hay entre una fábrica con operativa orientada a la excelencia y un quirófano de alta eficiencia.
El paciente es el "producto" en curso (Flujo de valor)
En una fábrica, la materia prima entra y se va transformando paso a pasao hasta convertirse en un producto terminado, evitando paradas en estaciones intermedias.
En un quirófano, el paciente recorre una cadena de valor:
- Admisión
- Preanestesia
- Quirófano
- Recuperación post-anestesia
El objetivo Lean en quirófano será pues, evitar las esperas en camillas o pasillos que disparan riesgo de infecciones y limitan la capacidad de pacientes a operar por día de una forma segura.
Las 7 mudas en un quirófano y las 5S en un quirófano
En un quirófano se podría hacer un análisis de las 7 mudas, como ejemplo tendríamos:
- Sobreproducción: Es habitual en las intervenciones abrir paquetes de gasas, instrumentales complejos o preparar medicación "por si acaso" antes de confirmar que realmente se van a emplear en la cirugía. Problema: Todo el material abierto que no se usa, aunque esté estéril sobre la mesa, a menudo no podrá reutilizarse y genera costes de re-esterilización o merma directa.
- Esperas: Estos son los tiempos muertos donde el equipo quirúrgico al completo está parado en el quirófano sin "aportar valor". Ejemplo: Esperar la llegada del paciente desde planta, la pauta del anestesista, la firma de consentimientos de última hora, o retrasos en la llegada de anatomía patológica intraoperatoria (biopsia rápida).
- Transporte: Desplazamientos físicos innecesarios de materiales, muestras o equipos entre el quirófano, los almacenes centrales, los laboratorios y esterilización. Ejemplo: Mover manualmente muestras de tejido a laboratorios lejanos o tener que desplazar torres de endoscopia entre plantas evidencian una mala planificación logística.
- Sobreproceso: Realizar pasos redundantes que no aportan valor clínico real. Ejemplo: Duplicar registros anotando los mismos datos manualmente en un papel y luego en tres pantallas diferentes de la historia clínica electrónica, o rellenar controles excesivos que la normativa o el proceso actual no optimizan.
- Inventario: Acumulación excesiva de fármacos, fungibles y material ortopédico o quirúrgico dentro de los armarios del propio quirófano. Ejemplo: Medicamentos que caducan en los cajones, material bloqueado por exceso de stock y congestión visual que dificulta encontrar con rapidez lo que se necesita en una urgencia.
- Movimiento: Pasos y desplazamientos estériles o no estériles dentro del quirófano por una mala distribución espacial. Ejemplo: Que la enfermera circulante tenga que dar vueltas o salir al pasillo para buscar un tipo específico de sutura, un bisturí eléctrico o un cable de repuesto porque no está estandarizado en su sitio lógico.
- Defectos: Errores clínicos y técnicos que obligan a corregir sobre la marcha o comprometen la seguridad del paciente. Ejemplo: Olvido de material quirúrgico en la cavidad (gossypibomas), errores de medicación o dosificación, infecciones nosocomiales evitables o fallos imprevistos en un equipo médico por falta de mantenimiento preventivo.
En cuanto a la aplicación de las 5S podríamos poner como ejemplo:
- Seiri (Clasificar): Fuera medicamentos caducados y material obsoleto de la zona de cirugía.
- Seiton (Ordenar): Carros idénticos, paneles con sombras para el instrumental quirúrgico (shadow boards) y todo localizable en segundos.
- Seiso (Limpiar): Limpieza como inspección para detectar fallos en aparataje.
- Seiketsu (Estandarizar): Usar la lista de verificación oficial de la OMS (el protocolo de seguridad para quirófanos) y colocar fotos de referencia dentro de los armarios.
- Shitsuke (Disciplina): Auditorías cruzadas y hábitos de mejora continua en equipo.
Los Poka-Yokes y el "inicio de producción"
Al igual que el "Inicio de producción" en una planta industrial, el quirófano requiere una validación previa de seguridad (Go / No-Go) antes de arrancar, para evitar errores médicos. Ese equivalente es la Pausa Quirúrgica (Surgical Time-Out):
Fase 1: Sign In (Pre-anestesia)
En terminología Lean, antes de arrancar cualquier máquina o proceso, se verifica que los inputs y las condiciones de entorno cumplen los estándares de calidad. En el quirófano, esta fase asegura que los recursos de entrada a quirófano son los correctos:
- Se valida la identidad del paciente, el consentimiento informado y el marcado quirúrgico de la zona anatómica (poka-yoke visual para evitar el error de lado).
- Se comprueba la calibración, parámetros y disponibilidad de los equipos (anestesia, monitorización) y el historial crítico del paciente (alergias y vías aéreas difíciles), equivalente a revisar los utillajes y las especificaciones técnicas del plano.
Fase 2: El Time-Out (Justo antes de cortar)
Justo antes del primer corte (incisión), el quirófano se detiene por completo para alinear al equipo multidisciplinar:
- Huddle (Puesta en común): Se detiene toda actividad auxiliar en la sala. Aplicando el principio de polivalencia y comunicación directa del Lean, todo el equipo (cirujanos, anestesistas, enfermeros instrumentistas y circulantes) se presenta y sincroniza roles.
- Check cruzado (Validación de especificaciones): Se vocaliza y reconfirma de manera estricta el nombre del paciente, la intervención exacta, el lado a operar, los riesgos críticos, la duración estimada de la cirugía, la previsión de pérdida de sangre y la administración de antibiótico profiláctico en ventana correcta. Asimismo, se verifica la disponibilidad física de implantes, prótesis y material estéril (evitando esperas o micro-paradas en pleno ciclo de trabajo).
Fase 3: Autorización de arranque (Go) y Filosofía Andon
- Una vez superado el checklist y validado por unanimidad (Go), el cirujano da inicio a la intervención (comienza el flujo de valor).
- Control de Calidad en Tiempo Real (Andon): Si durante el proceso cualquier miembro del equipo (ya sea un enfermero o un residente) detecta la más mínima anomalía, desviación en la esterilidad o duda en el procedimiento, el sistema se comporta exactamente igual que un botón de parada de emergencia Andon en una línea de montaje industrial: el proceso quirúrgico se congela de inmediato para proteger al paciente y resolver la causa raíz antes de continuar.
Los cuellos de botella en los quirófanos: Aplicación de TOC
El quirófano no opera de forma aislada; su ritmo está condicionado por su eslabón más débil (el cuello de botella o restricción), exactamente igual que una línea de producción industrial.
Identificación del cuello de botella
A menudo no falta espacio físico (quirófanos), sino que el bloqueo se produce en tres puntos críticos:
- La URPA (Reanimación): Si las camas de recuperación están llenas, el quirófano entero se detiene.
- El tiempo de rearme (Turnaround): Los minutos perdidos limpiando y preparando la sala entre una cirugía y la siguiente.
- Recursos escasos: Disponibilidad simultánea de anestesistas, enfermeros o instrumental específico.
Los 5 Pasos de la TOC aplicados al quirófano
-
Identificar: Localizar dónde se atasca realmente el flujo (ej. acumulación de pacientes en salida o tiempos de cambio de 45 minutos).
-
Explotar: exprimir al máximo el recurso limitante (sincronizar la entrada del siguiente paciente para que esté listo justo al salir el anterior; agilizar altas en URPA).
-
Subordinar: El cuello de botella marca el ritmo de todo el hospital (Drum-Buffer-Rope). No sirve de nada programar cirugías a un ritmo que la URPA no pueda absorber.
-
Elevar: Invertir en ampliar capacidad si es necesario (ej. aplicar metodologías SMED para reducir el cambio de quirófano a 15 minutos, o ampliar puestos de recuperación).
-
Repetir: Al destapar un cuello de botella, la restricción se moverá a otro punto (como la central de esterilización), reiniciando el ciclo de mejora continua (Kaizen).
Nivelación de la demanda (Heijunka)
La aplicación de Heijunka (nivelación de la producción) en un quirófano consiste en suavizar la programación de cirugías para evitar picos de estrés y tiempos muertos, adaptando la mezcla y el volumen de la demanda a la capacidad real del hospital.
El problema tradicional (Lote y cola)
Un hospital programa 4 cirugías complejas (cardiacas de 4 horas) el lunes y 4 cirugías sencillas (oftalmológicas de 1 hora) el martes. El resultado de esto, como es previsible es un colapso total de recursos y personal el lunes (horas extra, URPA saturada); ociosidad y quirófanos vacíos el martes.
Aplicación de Heijunka (Nivelación por mezcla y volumen)
En lugar de lotes homogéneos, se nivela la carga diaria combinando tipos de intervención para mantener un flujo constante de pacientes (takt time):
- Demanda semanal: 20 cirugías (10 complejas y 10 sencillas).
- Nivelación Heijunka (diaria): Programar exactamente 2 cirugías complejas y 2 sencillas cada día, distribuidas de forma intercalada.
Ejemplo cuantitativo sencillo
- Capacidad disponible diaria: 8 horas de quirófano por turno.
- Sin Heijunka (Día colapsado): 2 cirugías de 4 h = 8 horas de ocupación continua. Los anestesistas y la URPA colapsan al mismo tiempo.
- Con Heijunka (Día nivelado): 1 cirugía compleja (4 h) + 2 cirugías sencillas (2 h cada una) = 8 horas totales, pero con la carga de trabajo y el consumo de material repartidos de manera uniforme durante la jornada.
Beneficio Lean: Se estabiliza el uso del personal (anestesistas, enfermeros), se evita el colapso de la URPA y se reducen drásticamente los tiempos de espera (lead time).
Conclusión: Hacia una gestión quirúrgica más ágil y humana
Al igual que en la industria, el objetivo en un quirófano Lean no es trabajar más rápido (lo que incrementa el riesgo de fatiga y errores médicos), sino eliminar los desperdicios (muda) —esperas, movimientos innecesarios, burocracia o fallos de aprovisionamiento.
Cuando eliminas la fricción del proceso, el sistema respira, los profesionales trabajan con menos estrés y la calidad asistencial se dispara.